

中央供料系統(central conveying system)把原料從大宗儲料端,經由一組共用管路送到廠內每一台加工機。大宗儲料端指的是料倉、日用料槽或太空包下料站;動力來自一座中央真空站,而不是每台機器上各自一顆馬達。
這座真空站選型選錯,結果不外乎兩種。一種是幾台機器同時要料時,廠區最遠端的機台吸不到料;另一種是系統做得過大,花錢買用不到的風量,還在輸送途中把粒料磨成粉。決定尺寸的有五個輸入值,這五項在你找供應商之前,在自己廠內就能先確定。
中央供料系統是什麼,取代掉的又是什麼
中央供料系統把每台機器上的獨立填料機,換成一座真空站、一段集中過濾、一個控制櫃來服務整個廠。機台端的接收料斗保留,改變的是接收料斗以上的所有環節。
集中化買到三件不容易從別處取得的事。粉塵在單一位置分離收集,不必在二十個濾網盒各處理一次。原料送到機台,不需要有人扛著料袋穿越現場。儲料也不再綁定特定機台,換料因此從一件體力活,變成一個路徑切換的決定。
代價是:一座站現在要服務整個廠,選型因此從機台層級的決定,變成全廠層級的決定。以下每一節都是從這個轉變延伸出來的。若你要看的是儲存、輸送、乾燥、計量混合的整廠視角,而不只是輸送,可參考我們的中央供料系統頁面。
六大元件群,以及每一群各自解決什麼
中央供料系統由六個元件群組成。每一群的存在,都對應「不再每台機裝一台填料機」之後冒出來的某個問題。以下依原料從儲存到機台的順序排列:
大宗儲料:料倉、日用料槽、太空包下料站
這一層決定廠內要放多少料、以什麼形式進場。戶外料倉 SS 適合單一料種、用量大的廠;組裝式料倉 SAS 與織物柔性料倉 SFS 適合無法做基礎、或換料頻繁的廠;太空包下料站 SS-TK 適合以一噸裝太空包進料的廠。
太空包相關我們另有兩篇已發布的文章,可以進一步閱讀:自動太空包卸料與太空包卸料機功能。
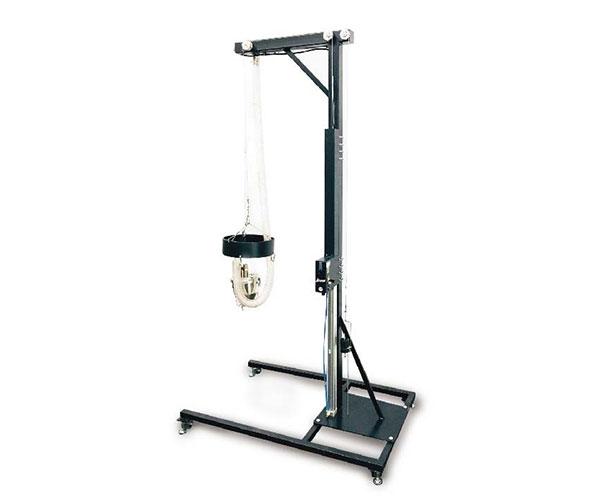
中央真空站
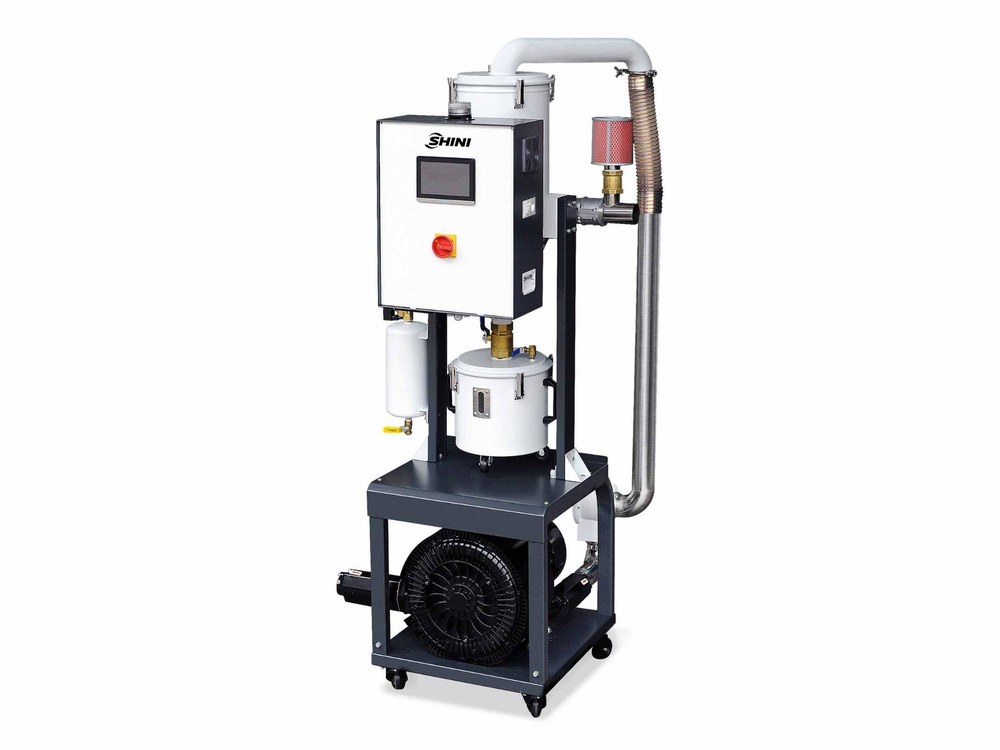
由一組或多組中央真空產生器產生負壓,把原料沿管路帶走。集中化這一步,是讓其餘所有環節成立的關鍵,原因在於單一站可以依全廠實際同時用料量選型,而不是把每台機的尖峰值加總。
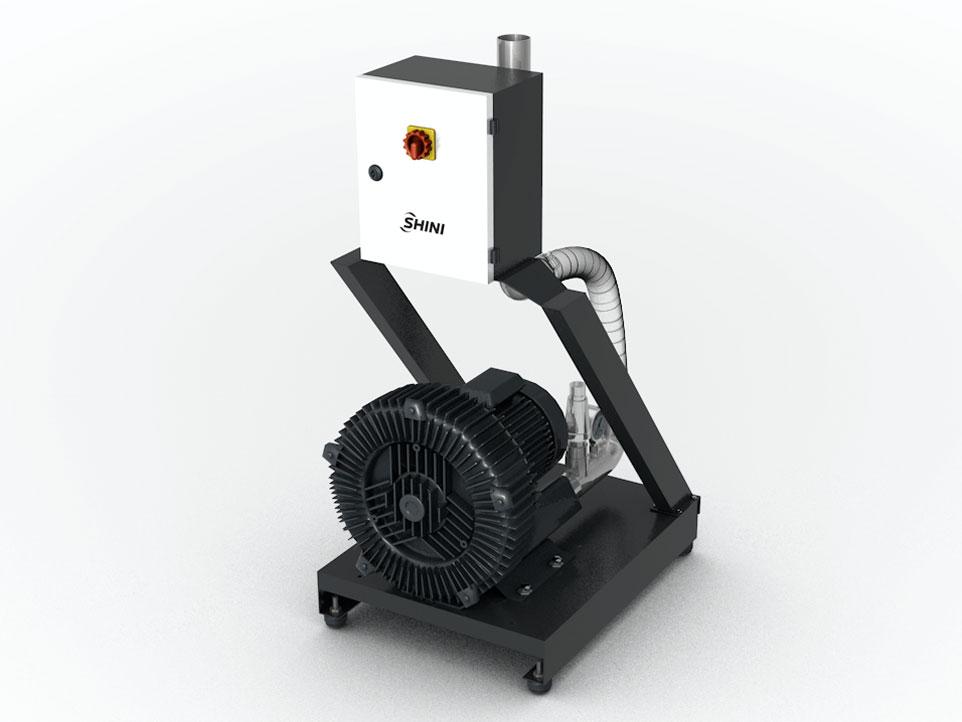
管路、閥件與選料站
管路是共用的,所以必須有一個環節決定哪一種料在什麼時候送往哪一台機。這是中央原料分佈站 SEL 的工作:打開某一料源與某一台請求機台之間的路徑,其餘關閉。小型系統用快接式的中央原料分配站就夠;規模較大的廠改用中央控制板驅動的自動型。
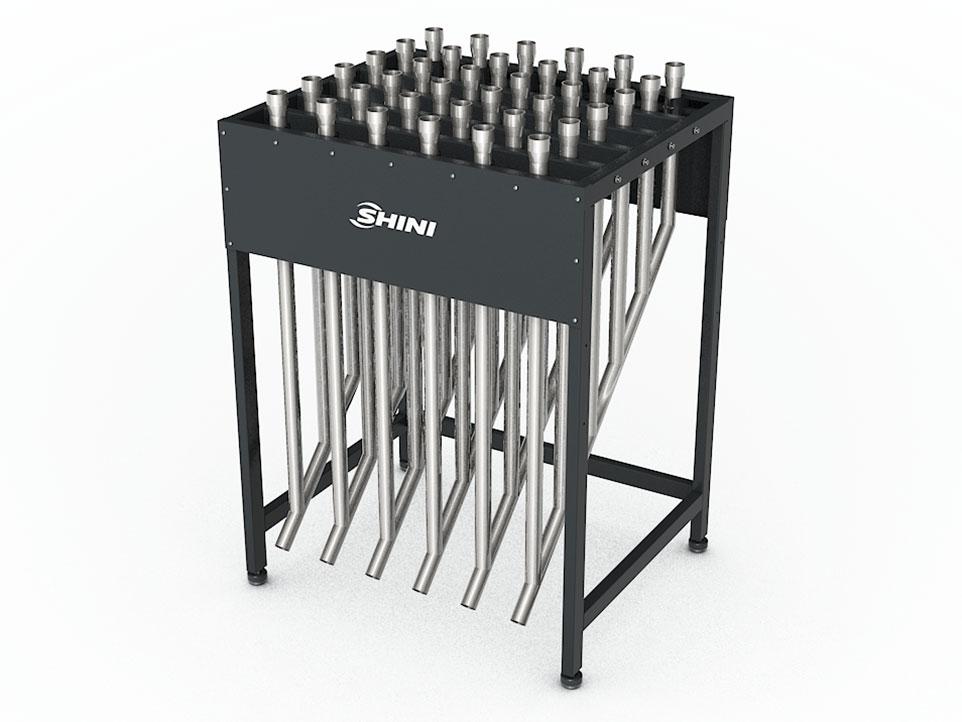
過濾
中央供料系統裡有兩種粉塵問題,需要的是兩種設備。隨氣流走的細粉若沒有東西攔住,就會進到風機,這是中央過濾器的工作:它裝在泵浦上游,保護泵浦。
附著在原料表面的粉塵則是品質問題,不是機器保護問題,由獨立的靜電除粉機 SDS 處理。它讓原料通過除塵室,同時以離子風機中和粒料帶的靜電,讓粉塵與粒料分離。產品頁標示的除塵效率為 80%,在 PET、PA、PC 上最有感。
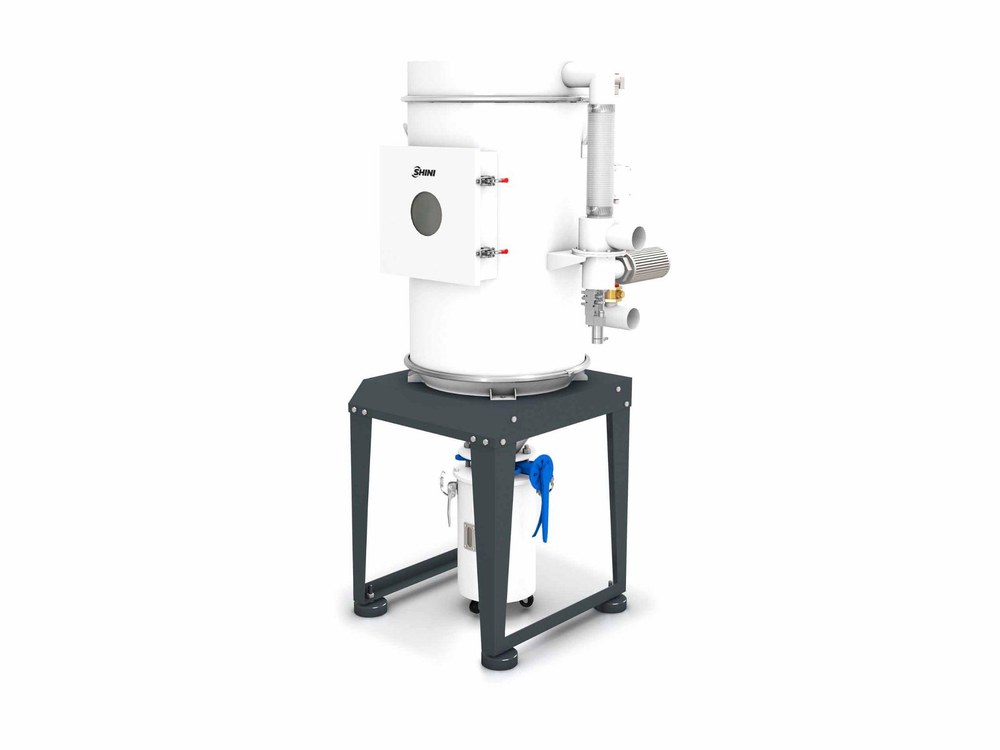
機台端接收站
每台機保留一個接收料斗,也就是產品頁上的中央式真空填料機 SCAL。料位下降時它發出要料訊號,滿了就停。接收料斗上加裝料斗原料消耗檢測器 SMM,同一個訊號就變成每台機實際用了多少料的紀錄。
中央控制
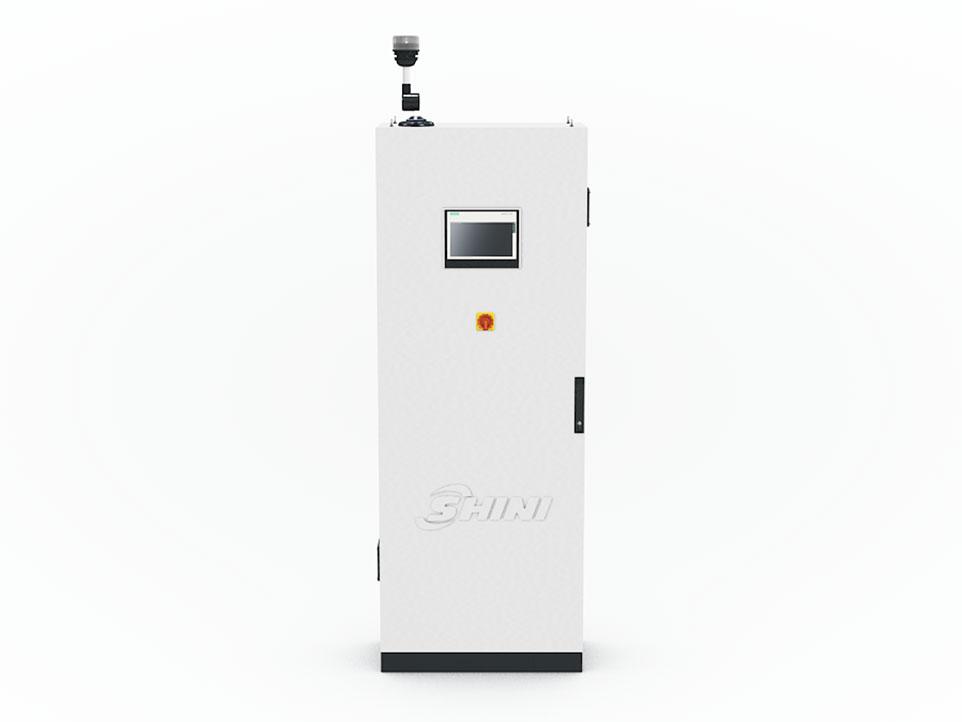
中央操控站以可程式控制器(PLC)與人機介面(HMI)為核心,負責整個迴路的路徑切換、警報與異常記錄。機台數達數十台的廠,這裡也是唯一看得到系統全貌的位置。
真空不是唯一的輸送方式。某些距離與料種,正壓輸送 SRPC 是更合適的配置。這個選擇屬於選型討論,不屬於元件清單。
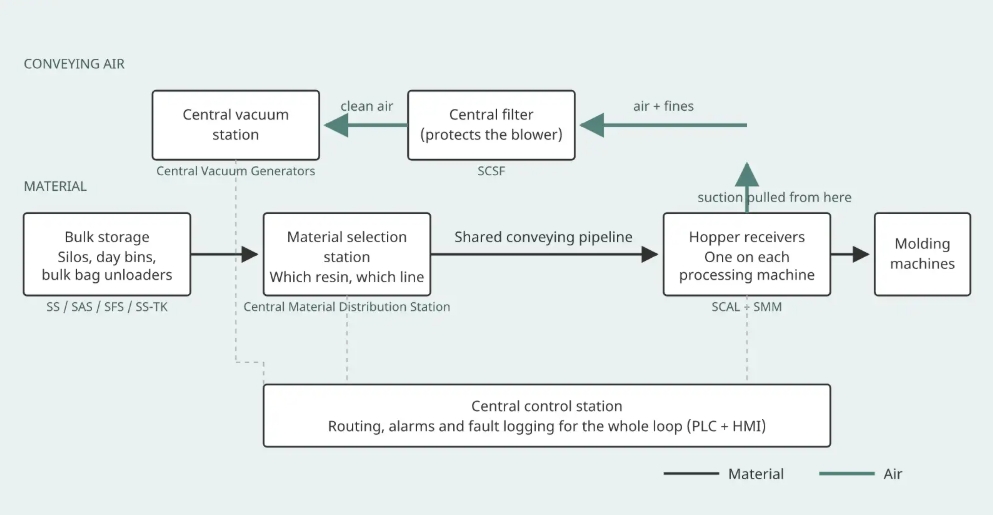
原料由左至右,從大宗儲料經選料站與共用管路,送到各機台的接收料斗。氣流方向相反,從接收料斗經中央過濾器回到帶動整個迴路的真空站。
一次輸送實際是怎麼發生的
一次輸送從機台端開始,不是從料倉端開始。把一次要料從頭跟到尾,最快看得出每一個元件群為什麼擺在那個位置:
機台要料
機台上的接收料斗偵測到料位下降,向控制站送出要料訊號。跑多種料的廠,這個訊號同時帶著料別與機台位址。
控制站選路徑
控制站打開選料站上連通該料源與該機台的閥件,其餘保持關閉。在這個循環結束之前,同一條線上的其他機台無法被服務。
真空站抽氣
接收料斗端的負壓使空氣通過管路,氣流把粒料從料倉或料槽帶到機台。輸送速度在這一步很關鍵:太慢,料會沉積在管內;太快,料會被磨損。我們的系統在管路上以補氣調整維持這個平衡,同一條管路供應不同料種時,牽絲與粉塵也因此壓得下來。
細粉在進到泵浦之前先分掉
中央過濾器裝在風機上游把細粉攔下。氣流到達泵浦時,理論上不應該再帶任何東西。
落料,然後清管
接收料斗滿載、真空循環停止,原料落入機台料斗。有配置反吹的系統,接著以反吹把管內殘料與粉塵清出,讓下一個循環從乾淨的管路開始。
這五步裡有兩步,是日後大部分全廠層級問題的來源。第 2 步決定換料是一個軟體動作還是一件體力活;第 5 步決定下一種料進來時,上一種料還有多少留在管內。
什麼時候中央供料才勝過機邊填料
沒有一個「幾台機以上就划算」的單一數字,因為有四個變數會把這條線往不同方向拉。只數機台數,在任何換料頻繁的廠都會得到錯的答案。
同時要料的機台有幾台
二十台從不同時要料的機器,需要的容量低於八台會同時要料的機器。
換料有多頻繁
換料越頻繁,經濟性越快倒向中央供料。機邊填料的每一次換料都是人力,而且每一次都是混料的機會。
跑幾種料
料種越多,料源與選料站容量的需求越高,導入成本因此上升,但集中化省下來的也同步上升。
你現在的物料搬運成本是多少
比較的對象是現在扛料袋、清濾網、通堵塞的那些人力,不是填料機本身。
規模的上限不是理論值,我們在中國廣東完成的一個案場,把 112 台射出成型機整合在同一套中央系統上,涵蓋儲料、集中輸送、乾燥與混合。該廠總用料量約每小時 1.2 公噸,最大輸送距離為水平 135 公尺、垂直 3.5 公尺。
一個廠落在「幾台機」與「上百台」之間的哪個位置,取決於上述四個變數。而回答這個問題,跟系統選型是同一件事。
決定系統尺寸的五個輸入值
有五個數字決定管徑與真空容量,而且它們彼此牽動:改動其中一個,另外四個都會跟著移動,請在請人報價之前先把它們備齊。建立在錯誤用料量上的報價,不是一份可以拿來比較的報價。
輸送距離
水平距離、垂直提升高度與彎頭數量,不只是廠內的直線距離。上述廣東案場是水平 135 公尺、垂直 3.5 公尺。距離較短但彎頭較多的配置,反而可能是比較難的那一種。
全廠每小時總用料量
是全廠合計,不是最大的那一台機。前述 112 台機的案場總量約每小時 1.2 公噸,而真空站要撐住的正是這個總量。
料型與形態
粒料、粉料、再生料與吸濕性料在管內的行為不同。再生料與含粉量高的料,同時改變過濾負荷,也改變「不額外產生粉塵的前提下能用多快」。
機台數,以及同時要料的台數
能同時要料的接收料斗數量,才是決定泵浦大小的數字,而它幾乎一定低於機台總數。這一項估錯,不論高估或低估,都是我們最常看到的選型錯誤。
換料頻率
換料頻率決定某些料是否需要專屬管路,或者共用管路加反吹清管就足夠。一個在紙面上看起來過大的配置,理由通常就在這一項。
五個輸入值並不是都推同一個地方:
| 輸入值 | 主要決定什麼 |
|---|---|
| 輸送距離與彎頭數 | 管徑,以及最遠端需要的真空度 |
| 每小時總用料量 | 真空站容量 |
| 料型與形態 | 輸送速度、過濾負荷,以及是否改走正壓輸送 |
| 同時要料台數 | 泵浦大小,以及全廠需要幾條管路 |
| 換料頻率 | 專屬管路或共用管路,以及清管配置 |
這五個數字互相牽動,所以一次給齊,比一項一項問更快拿到可用的答案。我們可以直接依這五項做管路配置與真空站選型。
換料與管路清理
在共用管路上,一次輸送結束後留在管內的料,就是下一台機器收到的料。換料問題的全部就在這裡,清管行為也因此應該寫進規格,而不是留到現場調機才談。
反吹循環在兩次輸送之間把管內殘料與粉塵清出。需要清得多乾淨,取決於跑什麼:透明件的換色,能容忍的殘留遠低於同一種聚合物兩個本色料號之間的切換。關鍵料種數量不多的廠,經常直接為它們配專屬管路,而不倚賴清管。
如果你正在寫規格,三個問題就能問出大部分的關鍵。供應商如何清理共用管路?清管後預期的殘留量是多少?在什麼條件下他們會建議改配專屬管路?
PET 瓶胚廠與一般射出廠的差別
PET 瓶胚廠用的是同一批元件,但配置不同。原因是聚對苯二甲酸乙二酯(polyethylene terephthalate, PET)到達機台時溫度高,而且容易回潮。因此有三件事會改變。
所有與原料接觸的表面與過濾裝置全部採用不鏽鋼,確保輸送過程中不污染原料。高溫 PET 的輸送採用帶水冷功能的方案,這是我們的 PET 系統原本就針對這個條件設計的。送往機台料斗的輸送另外配置為兩段式密閉迴路,藉此降低熱散失,並減少原料在乾燥機與機台之間回潮的風險。
跑多種不相關料號的一般射出廠,優先順序相反:料源更多、選料站容量更大、對清管行為的要求更高,而對最後幾公尺的熱散失相對不敏感。結晶、乾燥與計量混合這一側的配置,可參考我們的 PET 瓶胚系統頁面。
常見問題
輸送系統有哪些類型?
在塑膠產業,實務上的分法有兩層:一是原料怎麼被移動,二是設備由幾台機共用。真空(負壓)輸送在成型廠最常見;正壓輸送適合某些料種與較長的距離;機械式輸送,例如柔性螺旋輸送機,處理短距離與難輸送的料。以上每一種,都可以做成單機的獨立填料機,或做成服務多台機的中央系統。
輸送系統的定義是什麼?
輸送系統是把原料從儲存位置送到加工位置的設備,加上決定何時送、送去哪裡的控制。在塑膠廠,指的就是原料從料倉、料槽或太空包,送到射出或押出機的料斗。
氣力輸送有哪些類型?
氣力輸送通常分為稀相與濃相。稀相把原料懸浮在高速氣流中,涵蓋大多數塑膠粒料的應用,包含成型廠的中央供料。濃相以較高壓力、較低速度成段推送,適合怕磨損或易碎的料。
在決定管徑之前,歡迎聯繫我們
本頁刻意沒有給你管徑與泵浦型號。這兩個數字不是通用知識,而是你的廠區數字算出來的結果:距離、用料量、料型、同時需求與換料頻率會一起牽動它們。
把這五項數字寄給我們,工程人員會回覆建議的管路配置與真空站容量。我們的聯絡表單只有一個自由填寫欄,請直接寫在 Comments 欄:
- 總輸送距離:水平、垂直,以及大約幾個彎頭
- 全廠合計每小時用料量(kg/hr)
- 料型與形態:粒料、粉料、再生料、是否吸濕
- 機台數,以及最多幾台會同時要料
- 換料頻率
已經在使用信易中央供料系統,想擴充或更換元件?請聯繫我們。